Si tu almacén está siempre lleno, los operarios pierden tiempo buscando mercancía y cada reubicación parece improvisada, el problema no es el volumen de stock: es cómo lo estás gestionando. Muchas empresas asumen estas ineficiencias como parte del negocio, cuando en realidad son fugas de costes constantes que se pueden corregir con decisiones estructurales, no con parches.
La optimización de un almacén no empieza preguntándose qué son las estanterías, sino cómo dejar de perder dinero cada día. Y una de las palancas más directas y rentables para conseguirlo son las estanterías de almacenaje industrial bien diseñadas y adaptadas a la operativa real del negocio.
El problema no es la falta de espacio, es el mal uso del que ya tienes
Uno de los errores más comunes es pensar que la solución pasa por alquilar más metros cuadrados. En la mayoría de los casos, el almacén ya dispone del espacio necesario, pero está infrautilizado en altura, mal sectorizado o mal organizado por flujos.
Cuando el layout no acompaña a la rotación del producto, ocurren tres cosas:
-
Se incrementan los recorridos innecesarios.
-
Aumentan los errores de picking.
-
Se ralentiza la entrada y salida de mercancía.
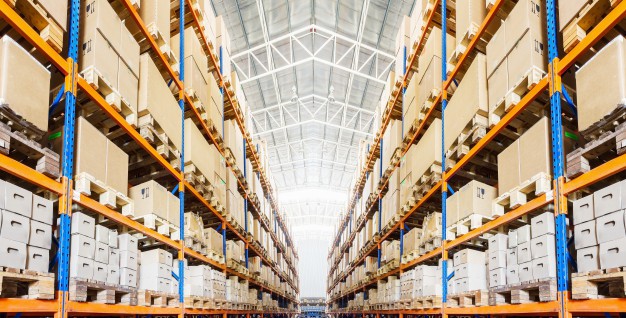
Las estanterías almacén industrial permiten convertir el espacio vertical en capacidad real, siempre que se seleccionen en función del peso, volumen y rotación de cada referencia. No todas las estanterías sirven para todo, y ahí es donde muchas empresas empiezan a perder dinero sin saberlo.
Optimizar estanterías es optimizar procesos (y personas)
Una mala elección de estanterías no solo afecta al espacio, también condiciona el trabajo diario del equipo. Si los operarios tienen que mover producto varias veces, acceder a niveles incómodos o improvisar ubicaciones, el sistema está mal diseñado.
La solución pasa por adaptar las estanterías de almacenaje industrial al flujo de trabajo, no al revés. Algunas decisiones clave que reducen costes reales:
-
Estanterías selectivas para productos de alta rotación, reduciendo tiempos de acceso.
-
Sistemas compactos para referencias de baja rotación, liberando espacio operativo.
-
Distribución por zonas que evite cruces innecesarios entre entradas, picking y expediciones.
Cuando el almacén “fluye”, el personal trabaja más rápido, con menos errores y menor desgaste. Eso también es reducir costes de almacenaje, aunque no siempre se refleje inmediatamente en una factura.
Menos movimientos, menos errores, menos dinero perdido
Cada movimiento innecesario es tiempo improductivo. Cada error de ubicación es una incidencia futura. Las estanterías mal planificadas multiplican ambos problemas.
Una estrategia efectiva de optimización consiste en:
-
Asignar ubicaciones fijas y lógicas según rotación.
-
Evitar almacenajes en el suelo que bloquean pasillos.
-
Diseñar pasillos según el tipo de carretilla y no “a ojo”.
Las estanterías almacén industrial bien configuradas reducen drásticamente los movimientos improductivos, mejoran la trazabilidad del stock y facilitan la implantación de sistemas de gestión (WMS). No es tecnología avanzada: es orden estructural.
Reducir costes de almacenaje sin recortar capacidad
Reducir costes no significa almacenar menos, sino almacenar mejor. Muchas empresas descubren que, tras una reorganización basada en estanterías industriales adecuadas, pueden:
-
Retrasar o evitar ampliaciones de nave.
-
Reducir horas extra en picos de trabajo.
-
Minimizar daños en mercancía por mala manipulación.
Además, una buena configuración de estanterías de almacenaje industrial alarga la vida útil del almacén, porque permite adaptarse a cambios de catálogo sin rehacer todo el sistema cada año.
La clave: soluciones a medida, no catálogos genéricos
El error final —y más caro— es elegir estanterías solo por precio o catálogo. Cada almacén tiene una realidad distinta: alturas, tipos de carga, rotaciones, maquinaria y personal. La optimización real llega cuando el sistema se diseña a partir del problema, no del producto estándar.
Invertir en estanterías industriales bien pensadas no es un gasto: es una forma directa y medible de reducir costes de almacenaje, mejorar la operativa diaria y eliminar ineficiencias que llevan años normalizadas.
Si tu almacén te cuesta tiempo, espacio y problemas, necesitas saber cómo reorganizar tu almacén para que deje de perder dinero. En ese punto, contar con un proveedor que analice tu operativa real y no solo venda estructuras marca la diferencia. Desde MC Comercial trabajamos la optimización del almacén desde el problema concreto —espacio, flujos, rotación y costes— para implantar estanterías industriales que realmente funcionan y reducen costes de almacenaje de forma tangible.